
Pangenalan
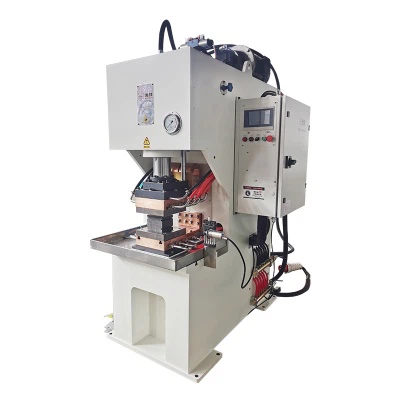
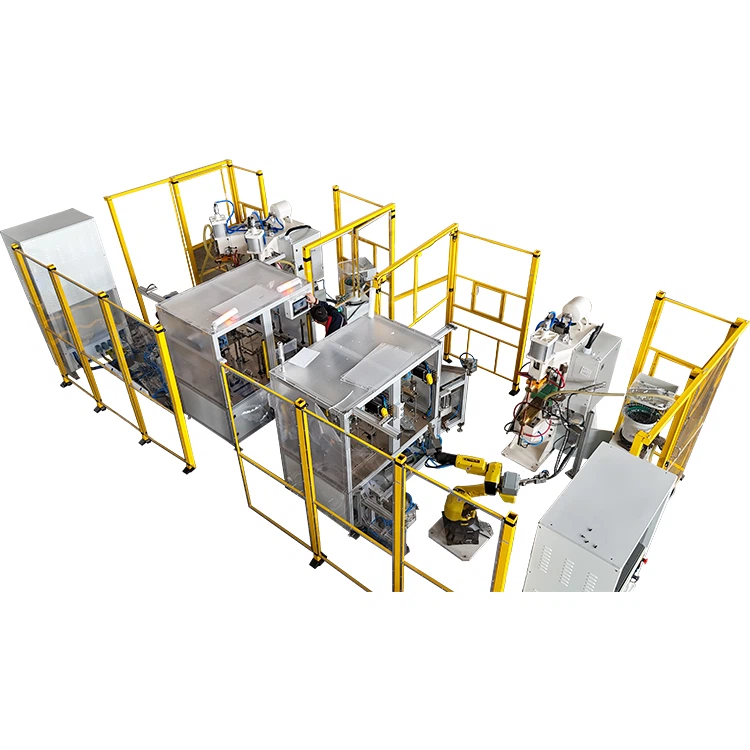
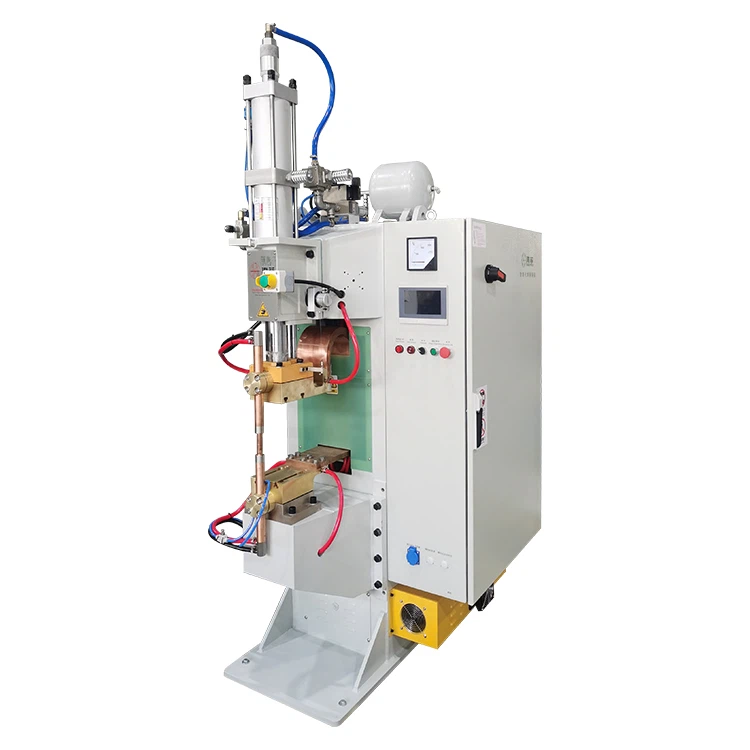
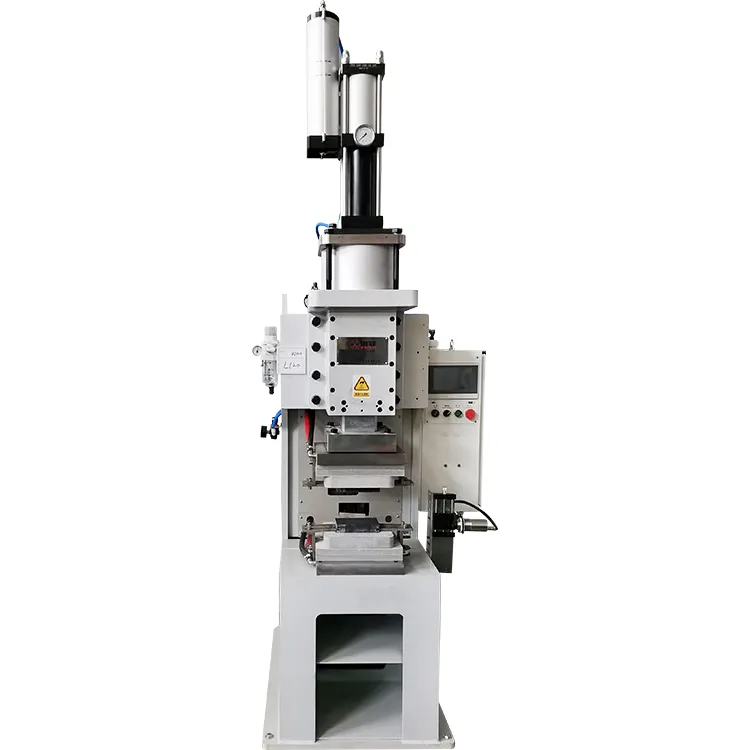
Pinaka piranti sane mabuat pisan ring manufaktur industri, efisiensi lan presisi saneTukang las titik frekuensi menengahlangsung mapangaruh ring kualitas las. Nanging, operasi sane efisien saking piranti punika ngandelang standar operasi keselamatan ilmiah. Artikel puniki pacang ngicenin panduan operasional sane sistematis sane mapusat ring langkah-langkah penggunaan sane aman majeng ring Medium Frequency Spot Welders, ngwantu para panganggen mangda nenten keni resiko lan mastikayang keamanan produksi.
1. Sadurung Operasi : Persiapan Komprehensif Mangda Nenten Wenten Pikobet
1.Cek Piranti miwah Konfirmasi Lingkungan
- Grounding lan Keamanan Sirkuit: Mastikayang Spot Welder Frekuensi Menengah sampun patut ka-ground; cek kabel listrik, kabel, lan kabel tanah yening sampun rusak utawi sampun tua mangda nenten wenten resiko kebocoran listrik.
- Pembersihan Lingkungan Kerja : Ngicalang bahan sane mudah terbakar lan meledak ring sekitar peralatan, nyaga ventilasi sane becik mangda nenten menumpuk asep las.
- Sistem Pendinginan Pra-periksa: Sambungang toya pendinginan sadurung ngawitin catu daya, pastiang tekanan toya wenten ring kisaran 0,15-0,2MPa mangda peralatan nenten panes pisan santukan pembuangan panas sane kaon.
2.Piralatan Pelindung Diri (APD)
- Operator mangda nganggen kacamata pengaman, sarung tangan pelindung, sepatu sane terisolasi, lan busana pelindung mangda nenten keni percikan percikan utawi tatu sengatan listrik.
- Nganggen sandal utawi sarung tangan sane basah anggen ngusud piranti punika kalarang; mastikayang nenten wenten kulit sane keni ring area suhu - sane tegeh salami makasami operasi.
3.Peralatan Debugging miwah Pangaturan Parameter
- Penyesuaian Elektroda: Sesuaiang jarak lan tekanan elektroda (umumnyane 2-5kgf/cm2) manut ketebalan benda kerja lan bahan mangda kontak seragam pantaraning elektroda lan benda kerja.
- Parameter Preset: Atur arus las, galah, lan galah pendinginan malarapan antuk pengontrol, nganutin prinsip "ngawitin antuk arus sane rendah" lan saka kidik nyesuaiang sareng parameter sane optimal.
2. Rikala Operasi : Eksekusi Standar, Kontrol sane Tepat
1.Prosedur Pengelasan Ngawitin lan Tes
- Genahang Spot Welder Frekuensi Menengah ring mode "Test Weld", injak pedal kaki antuk nguji aksi elektroda lan output arus, lantas ganti ka mode "Las" sesampun konfirmasi nenten wenten kelainan.
- Resikin permukaan benda kerja sadurung ngelas mangda ngicalang noda minyak, skala, lan kotoran sane lianan, ngindarin percikan utawi las palsu sane kaawinang olih daya tahan kontak sane berlebihan.
2.Pamantauan lan Ngindarin Resiko ring galah sane nyata-
- Jarak Keselamatan Elektroda : Ketat ngelarang tangan utawi benda sane lianan ngranjing ring celah elektroda rikala ngelas mangda nenten keni sengatan listrik utawi tatu mekanis.
- Penanganan Abnormal: Yening peralatan sane kepanasan, ngroko, utawi kelainan parameter kadeteksi, digelis putusang daya lan uningang ring tenaga profesional mangda katureksa.
- Perlindungan Ventilasi : Lengkapin area las antuk piranti knalpot mangda prasida ngirangin konsentrasi gas sane mabaya lan nyaga kesehatan operator.
Optimasi Parameter Dinamis
- Sesuaiang intensitas arus lan galah las ring galah nyata-madasar antuk pabinayan bahan benda kerja (contonyane, baja ringan, baja tahan karat). Minakadi, bahan sane madue konduktivitas sane tegehan ngamerluang galah las sane cendet mangda nenten gosong-through.
- Setata ngecek elektroda sane sampun usak, lan ganti utawi ngagem ipun digelis mangda kualitas las stabil.
3. Sesampune Operasi : Kesimpulan Sane Patut, Pemeliharaan Piranti
1.Prosedur Matiang Aman
- Pademang dumun daya lan pasokan udara, salanturnyane ngengkebang pasokan toya pendinginan mangda nenten wenten baya keselamatan sane kaawinang olih sisa panes ring peralatan.
- Sesampune elektroda sampun jangkep dingin, bersihin ujung elektroda lan leburan logam saking permukaan benda kerja mangda oksidasi nenten ngaruhin kawigunan selanturnyane.
2.Pemeliharaan lan Rekaman Piranti
- Pelumasan lan Pengetatan: Tambahin minyak pelumas ring bagian geser lan periksa yening sekrup lan mur sampun lepas mangda stabilitas peralatan.
- Perlindungan Nganggur jangka Panjang-: Yéning piranti nganggur langkungan saking 8 jam, matiang daya kotak steker lan olesang minyak anti-karat ring bagian sané nénten -kacat.
- Pencatatan Data: Nyatet parameter las lan status peralatan antuk soang-soang operasi mangda prasida ngicenin referensi antuk pemeliharaan selanturnyane.
3.Ngamecikang pikobet miwah Pelatihan
- Yening wenten kelainan peralatan (contonyane, arus sane nenten stabil, las sane kaon), utamayang ngecek sistem pendinginan, aus elektroda, lan sambungan garis.
- Ngamargiang pelatihan operasional sane rutin anggen ngukuhang pangresepan karyawan indik peraturan keselamatan Spot Welder Frekuensi Menengah; karyawan anyar, khususnyane, patut muputang paling kidik 3 sasih pelatihan praktek sane katuntun.
4. Kesimpulan : Keselamatan inggih punika Dasar Produksi .
Kawigunan sané aman sakingTukang las titik frekuensi menengahnenten ja wantah spesifikasi teknis kemanten nanging taler dados paiketan inti ring produksi keselamatan perusahaan. Malarapan antuk persiapan sane komprehensif sadurung operasi, eksekusi sane tepat rikala operasi, lan pemeliharaan sane teliti sesampun operasi, perusahaan prasida ngirangin resiko kecelakaan sane signifikan, nglanturang masa hidup peralatan, lan sinarengan nincapang efisiensi lan kualitas las. Kasaratang mangda ngeranjingang prosedur operasi keselamatan ring proses manajemen standar lan ngadungang sareng sistem monitoring AI (sekadi peringatan parameter las real-waktu) mangda ngamolihang manajemen keselamatan sane cerdas, nyuntikang momentum pembangunan berkelanjutan ring manufaktur industri.